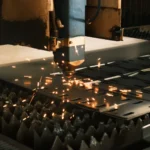
CO₂ laser vytváří infračervené záření v plynové směsi, vede je soustavou zrcadel a čočkou je soustředí do velmi malé plochy. Materiál se v místě dopadu rychle zahřeje, změní strukturu, zuhelnatí, nataví se nebo se odpaří. Přesnost ale neurčuje samotná laserová trubice. Rozhoduje také rovnoběžnost paprsku s osami stroje, stav optiky, tuhost portálu, řemeny, krokové motory, rovina pracovního stolu, ohnisko, proud vzduchu a správná kalibrace řízení.
Správné seřízení CO₂ laseru proto nelze nahradit zvýšením výkonu nebo změnou rozměru grafiky. Když se z kruhu stane ovál, může být příčinou chybný přepočet jedné osy, povolená řemenice, prokluz řemenu nebo ztráta kroků. Když laser řeže na jedné straně stolu dobře a na druhé špatně, bývá problém spíše v optické dráze nebo rovině stolu než v souboru.
Tento článek je určen lidem, kteří chtějí stroji skutečně porozumět. Nejde o servisní návod pro práci na vysokonapěťové části. Uvnitř CO₂ laseru je neviditelné záření třídy 4, vysoké napětí, voda, hořlavý materiál a spaliny. Zkoušky provádějte pouze postupem výrobce, s funkčním krytováním a blokováním. Zdroj, svorky trubice a vysokonapěťové vedení patří do rukou kvalifikovaného technika.
Obsah článku
- Co je CO₂ laser
- Fyzikální princip CO₂ laseru
- Energie fotonu a výkonová hustota
- Optická dráha: trubice, zrcadla a čočka
- Ohnisko, velikost stopy a hloubka ostrosti
- Co se děje v materiálu
- Mechanika portálu a pohonu
- Řízení pohybu, výkonu a pulzů
- Chlazení, air assist a odsávání
- Správné pořadí seřízení CO₂ laseru
- Seřízení mechaniky
- Seřízení zrcadel a paprsku
- Rovina stolu a nastavení ohniska
- Kalibrace rozměrů a kolmosti os
- Proč se z kruhu stane ovál
- Tabulka závad a pravděpodobných příčin
- Údržba CO₂ laseru
- Bezpečnost a nevhodné materiály
- Časté otázky
Co je CO₂ laser?
CO₂ laser je plynový laser. Aktivním prostředím není pevný krystal ani polovodič, ale směs plynů v uzavřené výbojové trubici. Základ tvoří oxid uhličitý, dusík a helium; přesné složení i konstrukce se liší podle výrobce a typu zdroje.
Pro zpracování dřeva, papíru, akrylátu, textilu a dalších organických materiálů se používá především záření kolem vlnové délky 10,6 mikrometru. Leží ve střední infračervené oblasti a lidské oko je nevidí. Viditelná červená tečka, pokud ji stroj má, je pouze zaměřovací dioda. Není totožná s pracovním CO₂ paprskem.
Podle technického přehledu společnosti Trotec Laser pracují běžné CO₂ systémy přibližně v pásmu 9 až 11 µm a používají se mimo jiné pro dřevo, textil a vybrané plasty. Pro řemeslnou dílnu je důležitá ještě jedna věc: paprsek se k hlavě obvykle nepřenáší vláknem. Od trubice putuje volným prostorem přes několik zrcadel. Proto je mechanická geometrie stroje zároveň geometrií optickou.
Fyzikální princip CO₂ laseru
Slovo laser je zkratkou pro zesilování světla pomocí stimulované emise záření. U CO₂ laseru lze vznik paprsku zjednodušeně popsat v pěti navazujících dějích:
- Elektrický výboj dodá energii plynu. Elektrony urychlené elektrickým polem narážejí do molekul ve výbojové trubici.
- Dusík se dostane do excitovaného vibračního stavu. Dokáže v něm energii poměrně dobře uchovat.
- Dusík předá energii molekulám CO₂. Energetické hladiny jsou vhodně blízko, takže přenos probíhá účinně.
- Vznikne populační inverze. V horním laserovém stavu je více molekul než ve stavu nižším. To je podmínka pro zesílení záření.
- Foton vyvolá stimulovanou emisi. Setká-li se s excitovanou molekulou za správných podmínek, vznikne další foton stejné frekvence, fáze a směru. V rezonátoru se proces lavinovitě opakuje.
Na koncích trubice jsou zrcadla optického rezonátoru. Jedno odráží téměř vše, druhé je částečně propustné a vypouští ven použitelnou část výkonu. Helium pomáhá odvádět energii z nižších hladin a přispívá k ochlazování plynové směsi. Výsledkem je směrový, úzký a dobře zaostřitelný paprsek.
Výraz „stejný foton“ je třeba chápat fyzikálně: fotony nejsou barevné kuličky letící trubicí. Důležité jsou jejich shodné kvantové vlastnosti. Právě koherence a malá rozbíhavost odlišují laser od obyčejného tepelného zdroje světla.
Energie fotonu a proč laser řeže, i když má dlouhou vlnovou délku
Energie jednoho fotonu je dána vztahem:
E = h · c / λ
Pro vlnovou délku 10,6 µm vychází přibližně 1,87 × 10⁻²⁰ joulu, tedy asi 0,117 elektronvoltu. To je méně než u fotonu viditelného nebo ultrafialového světla. Řezný účinek CO₂ laseru tedy nevzniká tím, že by jediný foton mechanicky „vyrazil“ kus materiálu. Rozhoduje obrovský tok fotonů a jejich soustředění do malé plochy.
Jestliže se například desítky wattů soustředí do stopy o průměru řádově desetin milimetru, může okamžitá výkonová hustota dosáhnout stovek kilowattů na centimetr čtvereční. Skutečná hodnota závisí na kvalitě svazku, průměru stopy, výkonu na materiálu a ztrátách v optice. Princip je ale jasný: malá plocha znamená vysokou hustotu energie a velmi rychlý ohřev.
Proto je znečištěná čočka tak závažná závada. Nejenže sníží výkon na materiálu. Sama začne více energie pohlcovat, lokálně se zahřívat a může se nevratně poškodit.
Optická dráha: od trubice přes tři zrcadla až do materiálu
U běžného portálového CO₂ laseru pro plošné materiály má optická dráha čtyři základní části:
- Laserová trubice vytváří paprsek, který opouští výstupní okénko.
- První zrcadlo mění směr paprsku podél zadní osy stroje.
- Druhé zrcadlo na pohyblivém portálu posílá paprsek podél osy X.
- Třetí zrcadlo v hlavě odráží paprsek dolů přes fokusační čočku a trysku.
Zrcadla u CO₂ laseru musí mít povlak vhodný pro vlnovou délku kolem 10,6 µm. Obyčejné zrcátko z koupelny nefunguje jako náhrada. Stejně tak čočka není běžné optické sklo; používají se materiály propustné pro infračervené záření.
Na každém optickém prvku vzniká určitá ztráta. Pokud je zrcadlo zakouřené, čočka znečištěná nebo paprsek zasahuje okraj trysky, ztráty rychle rostou. Příznakem může být slabší řez, nestejný výkon v různých částech stolu, asymetrická spára nebo zahřívání hlavy.
Paprsek nemusí být v každém místě dokonale uprostřed zrcadla, aby byl správně seřízený. Důležitější je, aby při pohybu osy dopadal do stejného místa a byl s osou rovnoběžný. Teprve poté se řeší vhodné vystředění na další optický člen a průchod středem čočky a trysky. Naklánět zrcadlo jen proto, aby stopa v jedné poloze vypadala hezky uprostřed, může zničit rovnoběžnost celé dráhy.
Ohnisko, velikost stopy a hloubka ostrosti
Fokusační čočka nesoustředí paprsek do matematického bodu. Vytváří nejužší místo svazku — pas paprsku. Před ním se svazek zužuje, za ním se znovu rozbíhá. Nejmenší dosažitelná stopa závisí na vlnové délce, vstupním průměru paprsku, ohniskové vzdálenosti a kvalitě svazku.
Kratší ohnisková vzdálenost obvykle vytvoří menší stopu a jemnější detail, ale má menší hloubku ostrosti. Delší čočka dává větší stopu, zato snese větší výškovou odchylku a bývá vhodnější pro silnější materiály. Stejný kompromis popisují také materiály k volbě laserové čočky a ohniskové vzdálenosti.
Pro gravírování jemné fotografie chceme malou a stabilní stopu na povrchu. Při řezání tlustší desky může být výhodné umístit ohnisko mírně pod povrch, aby nejužší část svazku ležela blíže středu tloušťky. Nejde však o univerzální pravidlo. Správná poloha se ověřuje na konkrétní čočce a materiálu.
Praktickou zkouškou je šikmý test: laser provede čáru po mírně nakloněném pásku materiálu. Nejužší a nejčistší část stopy ukáže přibližnou polohu ohniska. Následně je vhodné ověřit opakovatelnost měrkou nebo automatickým ostřením. Návod výrobce k zaostření laserového paprsku správně zdůrazňuje, že výsledek ovlivňuje také použitá čočka a pracovní stůl.
Co se při gravírování a řezání děje v materiálu
Materiál musí laserové záření nejprve absorbovat. Pohlcená energie se mění na teplo. Další průběh závisí na tepelné vodivosti, měrné tepelné kapacitě, hustotě, vlhkosti, barvě, chemickém složení i době působení.
U dřeva probíhá zahřívání, vysoušení, tepelný rozklad a při vyšší dávce energie zuhelnatění či odpařování složek. Nejde o jedinou ostrou teplotu. Dřevo je směs celulózy, hemicelulóz, ligninu, vody a dalších látek. Buk, bříza, dub i lepidlo mezi vrstvami překližky proto reagují rozdílně.
Pro základní úvahu se hodí dva zjednodušené vztahy:
- při vektorovém řezu je dodaná energie na délku přibližně úměrná poměru výkon / rychlost,
- při rastrovém gravírování rozhoduje vedle výkonu a rychlosti také rozteč řádků, velikost stopy a způsob modulace.
Dvojnásobný výkon proto není automaticky dvojnásobná hloubka. Do výsledku vstupují tepelné ztráty, proudění vzduchu, odvod zplodin i nelineární změny materiálu. U dřeva příliš pomalý pohyb často nepřinese jen hlubší stopu, ale také širší tepelně ovlivněnou oblast a více zuhelnatění.
Podrobnější pohled na chování konkrétního podkladu najdete v článku Buková překližka jako materiál pro gravírování CO₂ laserem. Obecný rozdíl mezi gravírováním, řezáním a značením vysvětlujeme v našem průvodci laserovým gravírováním.
Mechanika portálu: přesnost nezačíná u laseru
Laserová hlava se musí dostat na zadanou souřadnici, projet správnou rychlostí a vrátit se bez posunu. Tuto práci vykonává mechanika: rám, portál, lineární vedení, vozíky, řemeny, řemenice, hřídele, ložiska a motory.
Rám a kolmost os
Osy X a Y mají svírat pravý úhel. Není-li portál kolmo, čtverec se změní v kosodélník a jeho úhlopříčky budou rozdílné. Samotná kalibrace kroků na milimetr tuto chybu neopraví. Změní délky stran, nikoli úhel mezi nimi.
Řemeny a řemenice
Řemen musí být napnutý dostatečně, ale ne „co nejvíce“. Malé napnutí dovolí přeskakování zubů, rozkmitání a opožděnou změnu směru. Nadměrné napnutí zvyšuje zatížení ložisek a motoru, deformuje mechaniku a může zhoršit rezonance. U osy poháněné dvěma řemeny je důležitá jejich přiměřená shoda.
Zvláštní pozornost si zaslouží malé stavěcí šrouby řemenic. Řemenice musí sedět na hřídeli bez viklání a její šroub má být opřený o plošku hřídele, pokud ji konstrukce používá. Povolená řemenice někdy projde pomalým testem, ale při změně směru nebo vyšším zrychlení se pootočí a vytvoří nepravidelnou chybu.
Vedení, vozíky a tuhost
Lineární vedení se musí pohybovat plynule v celé délce. Zaschlé nečistoty, poškozené ložisko, křivá kolejnice nebo nevhodné mazání zvyšují odpor. Vůle v hlavě se projeví dvojitou hranou; lokálně těžký chod může způsobit ztrátu kroků. Portál se nemá při změně směru kroutit ani „dýchat“.
Řízení pohybu, výkonu a pulzů
Řídicí systém, například běžné průmyslové kontroléry Ruida, převádí geometrii souboru na pohyb os a řídicí signál pro laserový zdroj. U krokového motoru určuje počet pulzů ujetou vzdálenost. Převod závisí na počtu kroků motoru, mikrokrokování driveru, průměru řemenice a rozteči řemenu.
Je-li geometrický převod jedné osy v nastavení chybný, každý rozměr v této ose bude systematicky násoben stejným poměrem. Je-li však chyba pokaždé jiná nebo se objeví až při rychlém pohybu, bývá pravděpodobnější mechanický prokluz, ztráta kroků nebo příliš vysoké zrychlení.
Výkon skleněné CO₂ trubice se obvykle řídí prostřednictvím vysokonapěťového zdroje a nízkonapěťového řídicího signálu. Hodnota „50 %“ v programu nemusí znamenat přesně polovinu optického výkonu ani polovinu dovoleného proudu trubice. Závislost není dokonale lineární a limit se má řídit dokumentací zdroje a trubice, nikoli dojmem z čísla na displeji.
U rastrování se hlava pohybuje střídavě oběma směry. Mechanická prodleva a časování zapnutí paprsku mohou způsobit posun lichých a sudých řádků. Funkce typu kompenzace reverzního chodu má smysl až tehdy, když je mechanika bez vůle a geometrie os správná. Softwarová kompenzace nemá maskovat povolenou řemenici.
Chlazení, air assist a odsávání nejsou příslušenství navíc
Vodní okruh
Výbojová trubice mění jen část elektrického příkonu na použitelný paprsek; zbytek se projeví jako teplo. Chladicí okruh musí zajistit stabilní průtok a udržet teplotu v rozsahu předepsaném výrobcem trubice. Samotný pohyb vody ještě neznamená dostatečné chlazení. Záleží na teplotě vody, okolí, čistotě okruhu a skutečném odvodu tepla.
Příliš vysoká teplota zkracuje životnost a mění výkon. Kondenzace při příliš studené vodě je zase nebezpečná v blízkosti vysokého napětí. Smyslem není dosáhnout nejnižší možné teploty, ale stabilních a bezpečných podmínek.
Air assist
Proud vzduchu u trysky odfukuje zplodiny, omezuje usazování nečistot na čočce a při řezání pomáhá čistit spáru. Příliš slabý proud zvyšuje očazení a riziko plamene. Nevhodně silný nebo turbulentní proud může u jemného gravírování rozfukovat lehký materiál či nečistoty. Tryska musí být průchozí a paprsek se nesmí dotýkat její stěny.
Odsávání
Odsávání odvádí kouř mimo pracovní prostor. Jeho účinnost ovlivňuje čistotu výrobku, optiky, stroje i pracovní prostředí. U dlouhého potrubí, zaneseného filtru nebo mnoha ostrých kolen může být skutečný průtok výrazně menší, než naznačuje výkon ventilátoru.
Správné pořadí seřízení CO₂ laseru
Největší chyba při seřizování je měnit několik věcí současně. Potom nevíme, co pomohlo a co vytvořilo další problém. Osvědčené pořadí je:
- Bezpečnost a výchozí kontrola: vypnout a zajistit stroj podle návodu, zkontrolovat kryty, blokování, chlazení, kabely, hadice a známky přehřátí.
- Čistota a stav: zkontrolovat optiku, trysku, vedení, řemeny, řemenice a upevnění hlavy.
- Mechanika: odstranit vůle, prokluz, nestejné napnutí, těžký chod a nekolmost portálu.
- Optická dráha: zajistit, aby paprsek dopadal stejně v blízké i vzdálené poloze každé osy a procházel čistě hlavou.
- Rovina pracovního stolu: srovnat vzdálenost mezi tryskou a stolem ve všech rozích.
- Ohnisko: ověřit skutečnou ohniskovou vzdálenost konkrétní sestavy.
- Geometrická kalibrace: změřit kolmost, délku os a opakovatelnost na co největším zkušebním obrazci.
- Dynamické parametry: teprve nakonec ladit zrychlení, rychlosti a kompenzaci obousměrného gravírování.
- Technologické parametry: vytvořit testovací matici výkonu, rychlosti a rozlišení pro konkrétní materiál.
Logika je jednoduchá: software nemá opravovat mechanickou závadu a výkon nemá opravovat nezaostřený nebo o trysku zachytávající paprsek.
Jak zkontrolovat a seřídit mechaniku
Začněte bez zapnutého laserového výboje. Přesný postup pohybu os bez napájení závisí na konstrukci; některé výrobce nepovolují ruční posouvání kvůli zpětnému napětí motorů. Řiďte se proto manuálem stroje.
- Vizuálně prohlédněte řemeny. Hledejte poškozené zuby, roztřepené boky, olej, nesprávné vedení a dotyk s přírubou.
- Zkontrolujte řemenice a spojky. Nesmějí se na hřídeli pohnout nezávisle na motoru. Sledujte také házení řemenice.
- Ověřte plynulost vedení. Odpor nemá v jednom místě výrazně růst a hlava se nemá kývat.
- Změřte kolmost portálu. Vhodný je velký obdélník a porovnání úhlopříček; čím větší obrazec, tím lépe se malá úhlová chyba projeví.
- Zkontrolujte souběh obou stran osy Y. Pokud je každá strana poháněna vlastním řemenem nebo převodem, portál nesmí být „do vrtule“.
- Teprve potom nastavte napnutí. Obě strany mají mít podobné chování. Přesná síla či frekvence napnutí patří do dokumentace konkrétní konstrukce.
Po zásahu proveďte opakovaný návrat do stejného bodu, pomalý čtverec, rychlý čtverec a sérii kruhů. Mechanická chyba se často projeví jinak při nízké a vysoké akceleraci.
Zásady seřízení zrcadel CO₂ laseru
Smyslem seřízení není dostat stopu „někam doprostřed“ ve třech náhodných polohách. Cílem je, aby paprsek vedl stabilně po celé pracovní ploše, byl rovnoběžný s pohybem os a vstupoval správně do hlavy.
Obecný princip je následující; konkrétní bezpečný postup pulzu, cílového materiálu a přístupu k seřizovacím prvkům musí určit výrobce stroje:
- Ověřte mechaniku a čistotu optiky. S křivým portálem nebo volným držákem nelze paprsek stabilně seřídit.
- Začněte prvním úsekem. U druhého zrcadla porovnejte zásah v blízké a vzdálené poloze portálu. Krátké diagnostické pulzy musí vytvořit jasně rozlišitelnou stopu bez zapálení cíle.
- Seřiďte rovnoběžnost s osou Y. Zrcadlem před daným úsekem nastavte, aby se blízký a vzdálený zásah překrýval.
- Pokračujte k hlavě. U třetího zrcadla opět porovnejte blízkou a vzdálenou polohu osy X a nastavte překrytí.
- Ověřte rohy pracovní plochy. Nestačí pouze dvě polohy, pokud je konstrukce zkroucená nebo se držák během pohybu naklání.
- Zkontrolujte svislý průchod hlavou. Paprsek má projít čočkou a tryskou bez dotyku a dopadat kolmo na pracovní rovinu.
Při seřizování používejte nejkratší a nejnižší pulz, který vytvoří čitelný otisk na výrobcem doporučeném terči. Kryt má být otevřen pouze tehdy a takovým způsobem, jaký dovoluje servisní režim stroje. Nikdy nesledujte dráhu infračerveného paprsku očima a nevkládejte do ní lesklé předměty.
Když se zásahy překrývají, ale nejsou uprostřed
To je důležitá diagnostická situace. Překrytí ve dvou vzdálenostech znamená, že paprsek je s danou osou rovnoběžný. Pokud je současně příliš blízko okraje optiky, bývá správným řešením mechanicky posunout výšku nebo polohu příslušného držáku, případně zkontrolovat usazení trubice. Další naklonění zrcadla by sice střed trefilo v jedné poloze, ale ve druhé by paprsek opět utekl.
Jak poznat zásah do trysky
Stopa může být na jedné straně širší, řez se naklání, výkon kolísá podle polohy nebo se spodní část trysky nezvykle zahřívá. Jednoduchý test otisku pod tryskou při různých výškách může ukázat asymetrii, ale musí být proveden bezpečně podle servisního postupu stroje.
Rovina pracovního stolu a nastavení ohniska
Dokonale seřízený paprsek nepomůže, jestliže je levý přední roh materiálu o několik milimetrů výše než pravý zadní. Nejprve ověřte rovinnost samotného materiálu, poté rovinu roštu nebo voštiny a nakonec souběžnost stolu s pohybem hlavy.
Měřte vzdálenost od stejného pevného bodu hlavy ve všech rozích a uprostřed. Nepoužívejte jako jedinou referenci odnímatelnou nebo ohnutou trysku. U stolu s více vřeteny či řetězovým zdvihem zkontrolujte, zda některá strana nepřeskočila o zub.
Po srovnání stolu proveďte šikmý test ohniska a vytvořte přesnou měrku pro konkrétní čočku a trysku. Máte-li více čoček, označte si jejich skutečnou pracovní vzdálenost; obchodní označení ohniskové vzdálenosti není automaticky totožné se vzdáleností mezi spodní hranou trysky a materiálem.
Kalibrace rozměrů, kolmosti a opakovatelnosti
Kalibraci provádějte až po odstranění mechanických závad. Pro přesné měření použijte co největší obrazec, který lze spolehlivě změřit. Chyba 0,2 mm se na vzorku dlouhém 20 mm posuzuje obtížně; na délce 400 mm už je její poměr jasný.
1. Test kolmosti
Vyřežte nebo označte velký obdélník a změřte obě úhlopříčky. Jsou-li strany správně dlouhé, ale úhlopříčky rozdílné, osy nejsou kolmé. Nejdříve srovnejte mechaniku portálu.
2. Test měřítka X a Y
Změřte skutečnou délku samostatně v obou osách. Pokud kontrolér používá parametr v pulzech na milimetr, platí:
nová hodnota = původní hodnota × požadovaný rozměr / naměřený rozměr
Některé systémy však ukládají opačnou veličinu — například délku jednoho pulzu. Tam se poměr obrací. Před změnou si proto zazálohujte parametry a ověřte význam položky v dokumentaci konkrétního kontroléru. Neměňte mechanický převod a kalibrační hodnotu současně.
3. Test opakovatelnosti
Jedna správná míra nestačí. Opakujte pohyb z různých směrů, vraťte hlavu do počátku a porovnejte několik shodných obrazců. Systematická chyba měřítka se opakuje. Prokluz nebo ztráta kroků bývá proměnlivá a často závisí na rychlosti.
4. Test rastrování
Až po geometrické kalibraci vygravírujte jemné svislé hrany a kružnice v několika rychlostech. Pokud se řádky zleva doprava a zprava doleva rozcházejí, nejprve znovu vylučte vůli. Teprve potom použijte časovou nebo reverzní kompenzaci kontroléru.
Proč se z kruhu stane ovál
Představme si, že soubor obsahuje kruh o průměru 107 mm. Výrobek má ve směru Y správně 107 mm, ale ve směru X pouze 100 mm. Poměr chyby je 107/100, tedy 1,07. Jestliže se stejný sedmiprocentní rozdíl opakuje u malých i velkých obrazců, ukazuje to na chybné měřítko osy X nebo nesprávně zadaný mechanický převod.
U kontroléru, který používá pulzy na milimetr, by teoretická korekce znamenala zvýšit hodnotu X přibližně o 7 %. To však smí přijít až po ověření řemenice, řemenu, mikrokrokování a typu uloženého parametru. Pokud systém ukládá milimetry na pulz, korekce má opačný směr.
Jestliže jednou naměříte 100 mm, podruhé 103 mm a potřetí se posune celý motiv, nejde o čistou kalibrační chybu. Hledejte povolenou řemenici, přeskakování řemenu, těžký chod, ztrátu kroků nebo příliš vysoké zrychlení.
Nesnažte se ovál napravit roztažením grafiky. Tím opravíte jediný soubor, ale stroj zůstane geometricky chybný. Následně budou nesprávné otvory, spoje, rámečky, fotografie i rozteče dalších dílů.
Diagnostika: příznak, pravděpodobná příčina a první kontrola
| Příznak | Pravděpodobné příčiny | Co zkontrolovat jako první |
|---|---|---|
| Kruh je pravidelný ovál | Chybné měřítko jedné osy, nesprávný převod | Velký čtverec, délku X/Y, opakovatelnost, parametry os |
| Čtverec má správné strany, ale je kosý | Osy nejsou kolmé, portál je posunutý | Úhlopříčky a souběh obou stran portálu |
| Rozměr se mění mezi pokusy | Prokluz řemenice, přeskakování řemenu, ztráta kroků | Stavěcí šrouby, řemen, odpor vedení, zrychlení |
| Motiv má dvojité hrany | Vůle, uvolněná hlava, nesprávná reverzní kompenzace | Mechanické vůle; kompenzaci až potom |
| Vrstvy jsou náhle posunuté | Ztráta kroků, náraz, zaseknutí, volná řemenice | Volný pohyb osy, překážky, kabelový řetěz, pohon |
| Rovná čára je zvlněná | Vibrace, špatné napnutí řemenu, vůle ložiska, vysoké zrychlení | Mechaniku při pomalém a rychlém testu |
| Laser řeže dobře jen v části stolu | Paprsek není rovnoběžný s osou, nerovný stůl, znečištěná optika | Otisky v rozích, rovinu stolu a čočku |
| Řez je šikmý nebo asymetrický | Paprsek není svislý, zachytává o trysku, materiál je mimo ohnisko | Průchod hlavou, trysku a ohnisko |
| Výkon postupně klesá | Teplota vody, znečištěná optika, stárnutí trubice, zdroj | Teplotu a průtok, optiku, referenční test na stejném materiálu |
| Okraje jsou nadměrně očazené | Příliš mnoho energie, slabý air assist, nedostatečné odsávání | Rychlost/výkon, trysku, průtok vzduchu a odtah |
| Koncové spínače nereagují | Snímač, kabel, napájení, vstup kontroléru nebo logika | Stroj dále neprovozovat; zkontrolovat indikaci a servisní diagnostiku podle manuálu |
Tabulka ukazuje směr hledání, nikoli automatickou diagnózu. Jedna závada může mít více příčin a dva různé problémy se mohou projevit současně.
Údržba CO₂ laseru: co kontrolovat pravidelně
Intervaly se mají řídit skutečným provozem. Stroj, který osm hodin denně řeže kouřivou překližku, potřebuje jinou péči než laser používaný několikrát týdně pro jemné gravírování.
Před prací a během směny
- ověřit průtok a teplotu chladicí vody,
- zkontrolovat funkci odsávání a air assistu,
- odstranit hořlavé zbytky pod pracovním stolem,
- sledovat neobvyklý hluk, zápach, vibrace a změnu kvality řezu,
- nenechávat stroj bez dozoru při zpracování materiálu.
Pravidelná kontrola podle zatížení
- prohlédnout zrcadla a čočku vhodným osvětlením,
- čistit optiku pouze doporučeným prostředkem a bez tlaku na povlak,
- kontrolovat řemeny, řemenice, vedení, kabelový řetěz a hadice,
- čistit voštinu, lamely, odtahové cesty a filtry,
- ověřit stav vody a těsnost okruhu,
- provést referenční obrazec a porovnat jej s dřívějším výsledkem.
Optiku není vhodné čistit automaticky „každé ráno“ bez kontroly. Každý dotyk povlaku představuje riziko poškrábání. Pokud je ale na čočce viditelný povlak kouře, odkládání čištění je ještě horší. Praktický postup čištění se má řídit materiálem optiky a pokyny jejího výrobce; obecné zásady uvádí například návod k čištění čoček a zrcadel.
Dobrý servisní deník zaznamenává datum, teplotu vody, použitou čočku, provedené zásahy a výsledek referenčního testu. Díky tomu lze poznat pomalý pokles výkonu dříve, než se začne kompenzovat stále pomalejším řezáním.
Bezpečnost: neviditelný paprsek, vysoké napětí, oheň a zplodiny
Pracovní paprsek CO₂ laseru je neviditelný a uvnitř zařízení odpovídá nebezpečí laseru třídy 4. Podle přehledu amerického úřadu FDA může přímý i odražený paprsek třídy IV okamžitě poškodit oči a kůži a představuje také požární riziko. Uzavřený stroj může být při běžném provozu zařazen bezpečněji pouze díky krytům, blokování a dalším ochranným prvkům — ty se nesmějí obcházet.
- Oči: skutečný CO₂ paprsek není vidět. Nepoužívejte běžné ochranné brýle jako univerzální řešení; ochrana musí odpovídat vlnové délce a režimu práce.
- Vysoké napětí: zdroj a trubice pracují s napětím v řádu mnoha kilovoltů. Nebezpečí může přetrvat i po vypnutí.
- Požár: dřevo, papír, pěny a prach se mohou vznítit. Laser při práci nesmí zůstat bez dozoru a pracoviště musí mít vhodné prostředky požární ochrany.
- Zplodiny: odsávání není jen kvůli zápachu. Odvádí částice a plyny vznikající tepelným rozkladem.
- Materiály: nikdy nezpracovávejte neznámý plast. PVC a jiné materiály s halogeny mohou vytvářet nebezpečné a korozivní produkty; seznam problematických skupin uvádí také přehled materiálů nevhodných pro laser.
Další základní informace o fyzikálních a biologických rizicích laserů shrnuje OSHA. Pro konkrétní stroj však mají přednost jeho návod, posouzení rizik pracoviště a platné místní předpisy.
Časté otázky o principu a seřízení CO₂ laseru
Jaká je vlnová délka CO₂ laseru?
Pro běžné gravírovací a řezací CO₂ lasery je typická hlavní pracovní vlnová délka přibližně 10,6 µm. CO₂ může vyzařovat i na dalších blízkých infračervených přechodech, proto se někdy uvádí širší pásmo kolem 9 až 11 µm.
Proč CO₂ laser dobře gravíruje dřevo, ale běžně neřeže holý kov?
Dřevo infračervené záření dobře absorbuje a tepelně se rozkládá. Holé kovy mají jiné optické i tepelné vlastnosti, mohou značnou část záření odrážet a rychle odvádějí teplo. Průmyslové CO₂ systémy s vysokým výkonem kov řezat dokážou, malý dílenský stroj pro dřevo však není jejich ekvivalent.
Jak často se mají seřizovat zrcadla?
Ne podle kalendáře, ale při prokazatelné změně, po mechanickém zásahu, převozu stroje nebo po nárazu hlavy. Stabilní konstrukci není vhodné bezdůvodně rozlaďovat. Před otáčením šroubů nejprve ověřte čistotu optiky, ohnisko, rovinu stolu a mechaniku.
Má být paprsek přesně uprostřed všech zrcadel?
Má bezpečně dopadat na funkční plochu optiky a procházet středem kritických otvorů, zejména sestavou čočky a trysky. Pro seřízení os je ale zásadní, aby zásah při blízké a vzdálené poloze zůstával na stejném místě. Stabilní mírně mimostředný zásah je lepší než střed v jedné poloze a velký únik v druhé.
Co se seřizuje dříve: zrcadla, nebo řemeny?
Nejdříve mechanika. Poloha zrcadel je vázaná na portál a hlavu. Když po optickém seřízení změníte kolmost portálu, napnutí nebo výšku vedení, optickou dráhu budete dělat znovu.
Proč vyšší výkon někdy řez zhorší?
Příliš mnoho energie může rozšířit tepelně ovlivněnou oblast, zvýšit zuhelnatění a vytvořit více zplodin ve spáře. Pokud je navíc paprsek rozostřený nebo zachytává o trysku, zvýšení výkonu pouze přidá teplo na špatné místo.
Lze rozměrovou chybu opravit v grafickém programu?
Technicky lze soubor deformovat, ale není to správná oprava stroje. Nejdříve je nutné určit, zda jde o měřítko, kolmost, vůli nebo ztrátu kroků. Teprve geometricky správný stroj umožní opakovatelnou výrobu různých motivů a dílů.
Co si z toho odnést
CO₂ laser je přesný tepelný nástroj pouze tehdy, když spolupracují všechny jeho části. Fyzika vytvoří koherentní infračervený paprsek. Zrcadla jej musí stabilně dopravit k hlavě. Čočka jej soustředí. Mechanika určí souřadnici a rychlost. Chlazení, vzduch a odsávání udrží proces stabilní a bezpečný. Řídicí systém vše časově spojí.
Při diagnostice proto postupujte od příčiny k následku: bezpečnost → mechanika → optika → stůl → ohnisko → geometrická kalibrace → dynamika → parametry materiálu. Toto pořadí ušetří více času než náhodné otáčení zrcadly a změny výkonu.
A konečný výsledek? U dobře seřízeného stroje se technická přesnost nemusí ukazovat jen na kalibračním čtverci. Poznáte ji na čistých hranách, jemné fotografii, opakovatelném rozměru i na tom, že jednotlivé díly do sebe zapadnou. Právě takový základ potřebují také naše gravírované dřevěné obrazy a výrobky na míru.